ایک ایکسٹروڈر سکرو بیرل اس وقت تک چلتا ہے جب تک کہ اس کی حالت لائن کو قابل قبول پروسیس ونڈو کے اندر مطلوبہ آؤٹ پٹ اور مصنوعات کے معیار کو پورا کرنے دیتی ہے۔ رال، فلرز، آلودگی، جیومیٹری اور آپریٹنگ بوجھ اس سروس کی زندگی کو تبدیل کرتے ہیں، اس لیے کیلنڈر کی عمر کے تخمینے کے لیے ان شرائط کو منسلک کرنے کی ضرورت ہے۔ پہلے سے پروڈکشن میں موجود لائن کے لیے، دہرائے جانے کے قابل جگہوں پر سکرو اور بیرل کی پیمائش کریں، حالیہ پہننے کی شرح کا حساب لگائیں، اور اگلے معائنہ اور تبدیلی کی منصوبہ بندی کے لیے اسے پیداواری رجحانات کے ساتھ استعمال کریں۔
کی طرف سےای جے ایس انڈسٹری
- آپریٹنگ اوقات اور فارمولیشن کی تبدیلیوں کو ٹریک کریں، اکیلے انسٹالیشن کی تاریخ نہیں۔
- دونوں حصوں کی پیمائش کریں: سکرو فلائٹ وئیر اور بیرل بور وئیر ایک ہی کلیئرنس کو بڑا کرتے ہیں۔
- آؤٹ پٹ فی rpm، پگھلنے والے درجہ حرارت اور معیار کا ایک مستحکم ریفرنس رن سے موازنہ کریں۔
- مشین کے لیے مخصوص منصوبہ بندی کی حد تک پیشین گوئی، پھر خریداری اور تنصیب کے لیے وقت دیں۔
- مادی تبدیلی، تیزی سے پہننے یا غیر متوقع نقصان کے بعد پیشن گوئی کا دوبارہ جائزہ لیں۔
1. آپ کی اخراج لائن پر سروس لائف کا کیا مطلب ہے؟
اسکرو کسی خاص پروڈکٹ کے لیے کارآمد ہونا بند ہونے کے بعد بھی گھوم سکتا ہے۔ ڈیمانڈنگ فلم یا پروفائل بنانے والی لائن ہارڈ ویئر کے ساختی حد تک پہنچنے سے پہلے اپنی قابل قبول عمل ونڈو کو کھو سکتی ہے۔ اس کے برعکس، کسی آواز کے سیٹ کو صرف اس لیے تبدیل کرنا کہ یہ ایک سالگرہ تک پہنچ گیا ہے، قابل استعمال صلاحیت کو ضائع کر سکتا ہے۔
فیصلے کو تین سوالوں میں الگ کریں۔ کیا ہارڈ ویئر اپنی منظور شدہ جہتی اور حالت کی حدود میں رہتا ہے؟ کیا یہ عمل مطلوبہ شرح پر قابل قبول مصنوعات بنا سکتا ہے؟ کیا مسلسل آپریشن کی لاگت ایک منصوبہ بند مداخلت سے زیادہ ہے؟ پہلا حصہ پرزوں سے متعلق ہے، دوسرا پروڈکٹ سے متعلق ہے، اور تیسرا پیداواری منصوبہ بندی سے متعلق ہے۔ زندگی کا تخمینہ اس وقت تک نامکمل ہے جب تک کہ اس میں یہ نہ کہا جائے کہ اس کی پیشین گوئی کون سے اختتامی نقطہ ہے۔
نمبر کے پیچھے ڈیوٹی ریکارڈ کریں۔
تنصیب کی تاریخ رکھیں، لیکن پیداوار، مواد پر عملدرآمد اور تشکیل کی تاریخ کے تحت گھنٹے بھی ریکارڈ کریں۔ بیکار وقت پروسیسنگ کے وقت جیسا نہیں ہے۔ ٹن پروسیس شدہ سیاق و سباق فراہم کرتا ہے، لیکن مختلف مرکبات یا مشین کی تشکیلات کو براہ راست موازنہ نہیں کر سکتا۔
| ریکارڈ | اس کا تعلق زندگی کی تشخیص میں کیوں ہے۔ |
|---|---|
| سکرو اور بیرل کی شناخت | تبادلہ یا دوبارہ تعمیر کے بعد تاریخوں کو ملانے سے روکیں۔ |
| کام کے اوقات | معائنہ کے درمیان وقفہ کی وضاحت کریں۔ |
| رال، فلر کی قسم اور لوڈنگ | لباس کے ماحول میں ہونے والی تبدیلیوں کی وضاحت کریں۔ |
| ماخذ اور تناسب کو ری گرائنڈ کریں۔ | آلودگی اور فیڈ کی مستقل مزاجی میں تبدیلیوں کی نشاندہی کریں۔ |
| آؤٹ پٹ، rpm اور اصل پگھلنے کا درجہ حرارت | ریکارڈ سے وابستہ بوجھ اور کارکردگی دکھائیں۔ |
| نئی حالت کی پیمائش اور منظور شدہ حدود | وضاحت کریں کہ کیا تبدیل ہوا ہے اور کون سی کارروائی کی ضرورت ہے۔ |
قریب سے مماثل ڈیوٹی پر سپلائر کا تجربہ ابتدائی معائنہ کا منصوبہ ترتیب دینے میں مدد کر سکتا ہے۔ اس تجربے کے پیچھے تشکیل، اجزاء کی تعمیر، گھنٹے اور قبولیت کے معیار کے بارے میں پوچھیں۔ ایک بار جب آپ کی اپنی پیمائش دستیاب ہو جائے تو، کسی دوسرے پلانٹ کے متبادل وقفہ کو ایک مقررہ اصول کے طور پر استعمال کرنے کے بجائے منصوبہ بندی کو بہتر بنانے کے لیے ان کا استعمال کریں۔
2. کون سی شرائط پہننے کی شرح کو تبدیل کرتی ہیں؟
صرف پولیمر کا نام کام کی وضاحت نہیں کرتا ہے۔ قدرتی PP اور PP پر مشتمل معدنی فلر مختلف پہننے کے فرائض ہیں۔ فلر کی قسم، لوڈنگ، ذرہ کی خصوصیات اور رال کے ساتھ آلودگی کا معاملہ۔ اس لیے دیکھ بھال کے ریکارڈ میں مادی تبدیلی ظاہر ہونی چاہیے، یہاں تک کہ جب مشین کا ماڈل اور سکرو کی رفتار میں کوئی تبدیلی نہ ہو۔
جیف کوہمن کاسکرو اور بیرل کی زندگی کا تجزیہکھرچنے والے لباس، سنکنرن حملے اور دھات سے دھاتی چپکنے والے لباس میں فرق کرتا ہے۔ جب پگھلنے والا حصہ اس کو فراہم کردہ مواد کو سنبھال نہیں سکتا ہے تو یہ ٹھوس ویڈنگ پر بھی بات کرتا ہے۔ یہ میکانزم مختلف اصلاحی اقدامات کا مطالبہ کرتے ہیں۔ اکیلے ایک سخت سطح جیومیٹری کی مماثلت یا مشین کی سیدھ کے مسئلے کو درست نہیں کرے گی۔
کام کرنے والی سطح کی وضاحت کریں، نہ صرف بیس سٹیل
EJS bimetallic screws کے لیے PTA hardfacing اور bimetallic barrel linings کے لیے Centrifugal casting کا استعمال کرتا ہے۔ دیEJS bimetallic مصنوعات کی وضاحتیںدرج ذیل تیار شدہ کھوٹ کی موٹائیوں میں فرق کریں:
| جزو | فہرست کام کرنے والے مرکب | فہرست مصر کی موٹائی |
|---|---|---|
| سکرو hardfacing | Ni60، Colmonoy 56، Colmonoy 83 | 1.0 سے 1.5 ملی میٹر |
| بیرل استر | EJS01 | 2.0 سے 3.0 ملی میٹر |
| بیرل استر | EJS02، EJS03، EJS04 | 1.5 سے 2.0 ملی میٹر |
یہ تعمیراتی تصریحات ہیں، پہننے کی اجازت نہیں ہے یا چلنے کے اوقات کی ضمانت ہے۔ لائن قابل قبول پمپنگ کارکردگی کھو سکتی ہے جب کہ کافی حفاظتی مواد باقی رہتا ہے۔ پرت کی موٹائی کو ایک فرض شدہ لباس کی شرح سے تقسیم کرنا مفید سروس لائف قائم نہیں کرتا ہے۔

نقصان کے جواب کو میچ کریں۔
پرواز کے مواد کا مسلسل نقصان الگ تھلگ اسکورنگ، پٹنگ یا خراب ڈپازٹ سے مختلف تشخیص کا مطالبہ کرتا ہے۔ ریکارڈ کریں کہ نقصان کہاں ہوتا ہے اور کون سی فارمولیشن ظاہر ہونے سے پہلے چلی تھی۔ لمبے بیرل کے لیے، ناہموار لباس کو یہ ثابت کرنے کے بجائے کہ کھوٹ غلط تھا۔
استعمال کریں۔سکرو اور بیرل مواد گائیڈمواد کے انتخاب کے لیے اورنائٹرائیڈ بمقابلہ بائی میٹالک موازنہتعمیراتی انتخاب کے لیے۔ زندگی کی تشخیص کو اس بات پر مرکوز رکھیں کہ نصب شدہ حصے کیا کر رہے ہیں۔
3. Extruder سکرو پہن مسائل: ناکامی سے پہلے کیا تبدیلیاں؟
لائن اپنی معمول کی پیداوار کو روک سکتی ہے جب کہ آپریٹر معاوضہ کے لیے آہستہ آہستہ سکرو کی رفتار بڑھاتا ہے۔ اکیلے کلوگرام فی گھنٹہ دیکھنا اس تبدیلی کو کھو سکتا ہے۔ مارک اسپلڈنگ اور ٹموتھی وومر نے مخصوص شرح کی وضاحت اس طرح کی ہے کہ آؤٹ پٹ کو اسکرو کی رفتار سے تقسیم کیا گیا ہے۔سنگل سکرو پہننے کا تجزیہ، اور وضاحت کریں کہ کس طرح تیز رفتار معاوضہ زیادہ خارج ہونے والے درجہ حرارت کے ساتھ ہوسکتا ہے۔
دوبارہ قابل پیداوار کی حالت کا موازنہ کریں۔
مخصوص آؤٹ پٹ کو بطور ریکارڈ کریں۔(kg/h) / rpm. کمی تحقیقات کا مستحق ہے جب فارمولیشن، فیڈنگ موڈ اور ڈاون اسٹریم حالات کا موازنہ کیا جائے۔ یہ بذات خود لباس کی پیمائش نہیں ہے۔ رال کی واسکاسیٹی، فیڈنگ یا اسکرین کی حالت میں تبدیلی دھات کے اسی نقصان کے بغیر کارکردگی کو بدل سکتی ہے۔
| پیداوار کا مشاہدہ | اسے پہننے سے منسوب کرنے سے پہلے چیک کریں۔ |
|---|---|
| پچھلے آؤٹ پٹ کے لیے مزید rpm کی ضرورت ہے۔ | فارمولیشن، فیڈ مستقل مزاجی، دباؤ کی مانگ اور پچھلی ترتیبات |
| اعلی اصل پگھل درجہ حرارت | سینسر کی وشوسنییتا، حرارتی/کولنگ آپریشن اور رفتار میں تبدیلی |
| دباؤ کی عدم استحکام | کھانا کھلانا، اسکرین کی حالت، ڈائی پابندی اور درجہ حرارت کنٹرول |
| کالے دھبے، جیل یا پگھلنا | ذخائر، رہائش کے حالات، مادی تبدیلیاں اور پگھلنے کی کارکردگی |
| اچھی پروڈکٹ کی فی یونٹ زیادہ توانائی | آؤٹ پٹ، سکریپ، پیمائش کی حد اور آپریٹنگ ایڈجسٹمنٹ |
مستحکم پیداوار اور قابل قبول معیار کے ساتھ ایک حوالہ استعمال کریں۔ آؤٹ پٹ، rpm، اصل پگھلنے کا درجہ حرارت، سر کا دباؤ اور رد کرنے کی شرح کو محفوظ کریں۔ اگر آپ توانائی کو ریکارڈ کرتے ہیں، تو وضاحت کریں کہ آیا یہ ایکسٹروڈر یا پوری لائن کا احاطہ کرتا ہے، اور اس حد کو غیر تبدیل شدہ رکھیں۔ صرف ایکسٹروڈر ریڈنگ کے ساتھ کل لائن توانائی کو ملانا ایک گمراہ کن رجحان پیدا کرتا ہے۔
ریڈنگز کے ساتھ ایڈجسٹمنٹ کی ایک مختصر تاریخ رکھیں۔ صرف حتمی ترتیبات سے جمع ہونے والا رجحان یہ نہیں دکھا سکتا کہ آپریٹر کو کتنی بار مداخلت کرنی پڑی۔ Kuhman بیان کرتا ہے کہ کس طرح بڑھتا ہوا عمل معاوضہ بگاڑ کو چھپا سکتا ہے جب تک کہ پیداواریت یا معیار ناقابل قبول نہ ہو جائے۔ یہ ابتدائی تحقیق کرنے کی ایک وجہ ہے، اس بات کا ثبوت نہیں کہ ہر مشکل دوڑ کو نئے حصوں کی ضرورت ہوتی ہے۔
بنیادی عمل کی جانچ پڑتال کے بعد مسلسل تبدیلیاں ایک منصوبہ بند جہتی معائنہ کا جواز پیش کرتی ہیں۔ مشین کے حفاظتی طریقہ کار کے تحت پیسنے، دھات کے مشتبہ رابطے یا دھات کے ٹکڑوں کو فوری کارروائی کی ضرورت ہوتی ہے۔ معائنے کی مناسب تاریخ یا حسابی زندگی کی حد کا انتظار نہ کریں۔
4. بیرل پہننے کی پیمائش: دونوں حصوں کو مماثل مقامات پر چیک کریں۔
متعلقہ محوری اسٹیشنوں پر قطر سے باہر کی پرواز، یا OD، اور قطر کے اندر کی بیرل، یا ID کی پیمائش کریں۔ سب سے چھوٹی سکرو ریڈنگ کا غیر متعلقہ بیرل ریڈنگ کے ساتھ موازنہ کرنا کسی بھی جگہ پر فٹ ہونے کی وضاحت نہیں کرتا ہے۔ ہر اسٹیشن کو متعین ڈیٹم سے ایک فاصلہ دیں تاکہ بعد میں کوئی ٹیکنیشن اسے دوبارہ تلاش کر سکے۔
Reiloy کی احتیاطی دیکھ بھال کا گائیڈبیرل بور گیج اور مناسب اسکرو-OD ماپنے والے آلات کا استعمال کرتے ہوئے صاف، ٹھنڈا شدہ پیمائش کی وضاحت کرتا ہے، الگ الگ معائنہ کے ریکارڈ کے ساتھ۔ کیلیبریٹڈ آلات اور جزو جیومیٹری کے لیے موزوں طریقہ کا انتخاب کریں۔ طول و عرض کے ساتھ معائنہ کا درجہ حرارت، کونیی واقفیت اور تکرار قابلیت کو ریکارڈ کریں۔
ریڈیل اور ڈائیمٹرل کلیئرنس کو الگ رکھیں
ایک متعلقہ سٹیشن پر، سرکلر-لفافے کے حساب کتاب کے لیے:
- Diametral کلیئرنس = بیرل ID مائنس سکرو فلائٹ OD۔
- ریڈیل کلیئرنس = قطر کی کلیئرنس کو 2 سے تقسیم کیا گیا ہے۔
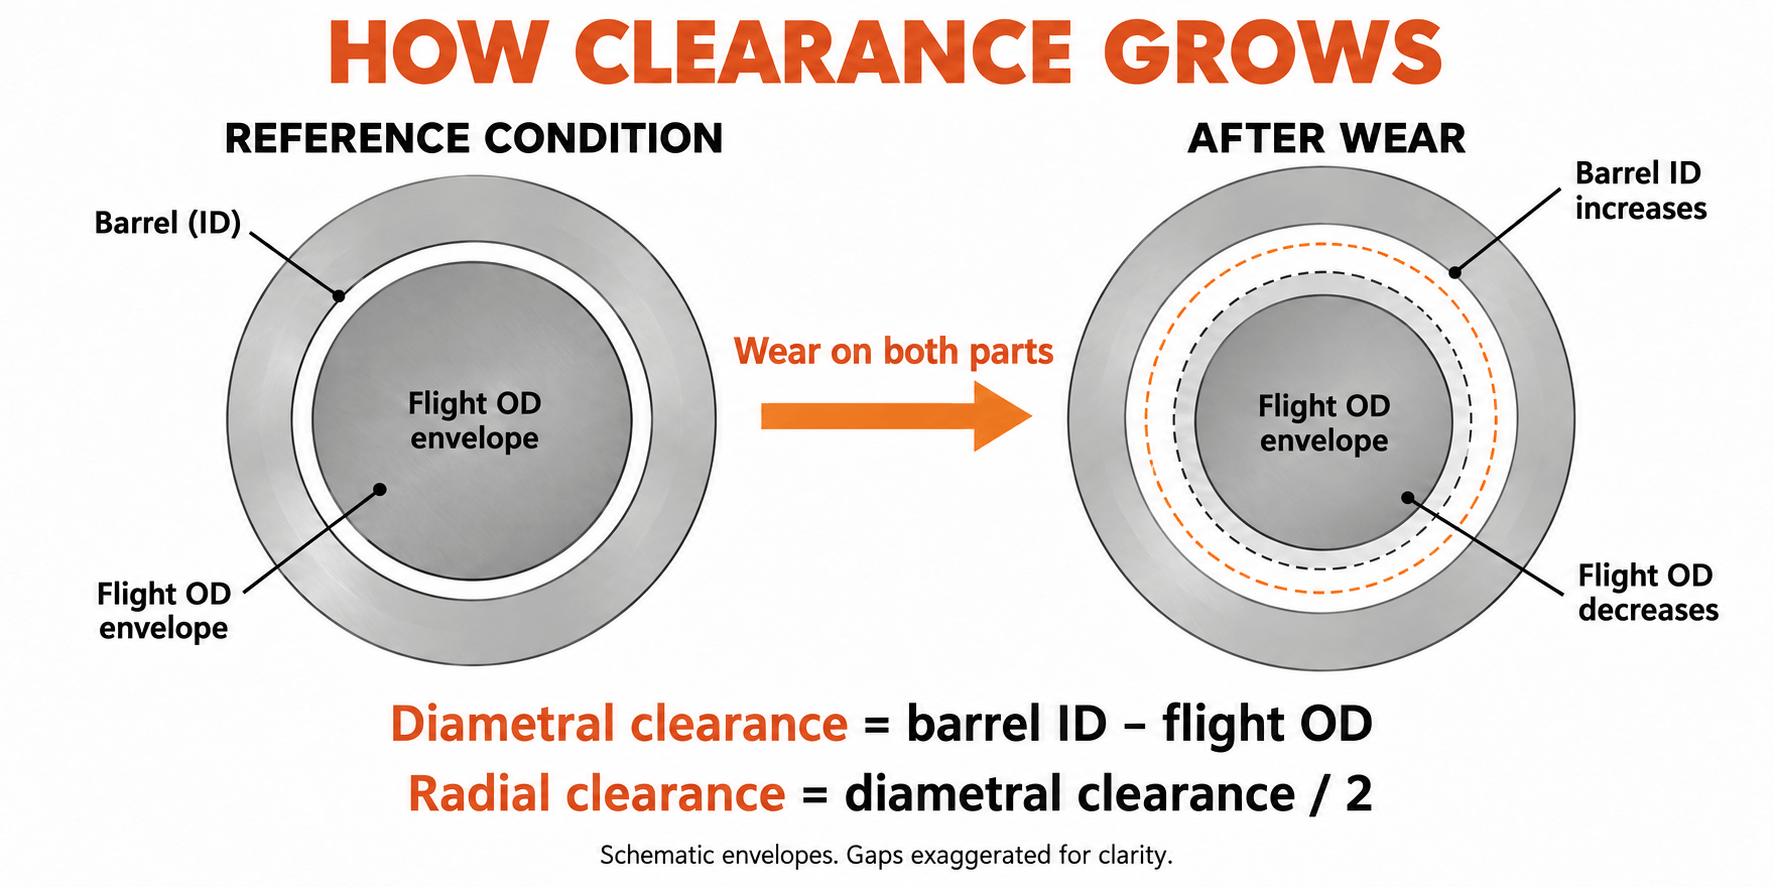
ہر رپورٹ میں یونٹ اور کلیئرنس کنونشن کو مدنظر رکھیں۔ OD میں 0.10 ملی میٹر کی کمی 0.05 ملی میٹر کے ریڈیل فلائٹ نقصان کی نمائندگی کرتی ہے۔ ان مقداروں کو الجھانے سے تشریح شدہ لباس دو کے عنصر سے بدل جاتا ہے۔
ہم نے 90 ملی میٹر کے متبادل منصوبے پر کیا پیمائش کی۔
30 wt% کیلشیم کاربونیٹ کے ساتھ برائے نام 90 ملی میٹر سنگل سکرو ایکسٹروڈر پروسیسنگ پی پی کے لیے EJS متبادل پروجیکٹ پر، گاہک کی ابتدائی درخواست زیادہ سختی تھی۔ ہم نے متبادل کی وضاحت کرنے سے پہلے مکمل فارمولیشن، اصل ڈرائنگ اور پرانے حصے کے طول و عرض کا جائزہ لیا۔ ہم نے محور کے ساتھ ساتھ سکرو اور بیرل پیمائش اسٹیشنوں کو بھی ملایا۔
ایک میٹرنگ سیکشن اسٹیشن پر، پرانی فلائٹ او ڈی 89.65 ملی میٹر اور بیرل آئی ڈی 90.25 ملی میٹر تھی۔ قطر کا فرق 0.60 ملی میٹر تھا، جو 0.30 ملی میٹر کی کولڈ ریڈیل کلیئرنس دیتا ہے۔ اکیلے سکرو کو دیکھنے سے آدھے فٹ سوال کا جواب نہیں ملتا: بیرل بور بھی ناپی گئی حالت کا حصہ تھا۔
متبادل تفصیلات میں Colmonoy 83 فلائٹ ہارڈفیسنگ کے ساتھ 38CrMoAlA سکرو اور EJS04 لائننگ کے ساتھ 42CrMo بیرل باڈی استعمال کی گئی۔ اسی اسٹیشن پر، نئی فلائٹ او ڈی 89.95 ملی میٹر اور بیرل آئی ڈی 90.15 ملی میٹر تھی۔ ان کا فرق 0.20 ملی میٹر تھا، جو ڈرائنگ پر 0.10 ملی میٹر کولڈ ریڈیل کلیئرنس دیتا ہے۔
| میٹرنگ سیکشن کی پیمائش | پرانے حصے | متبادل حصے |
|---|---|---|
| فلائٹ او ڈی | 89.65 ملی میٹر | 89.95 ملی میٹر |
| بیرل آئی ڈی | 90.25 ملی میٹر | 90.15 ملی میٹر |
| قطر کی منظوری | 0.60 ملی میٹر | 0.20 ملی میٹر |
| کولڈ ریڈیل کلیئرنس | 0.30 ملی میٹر | 0.10 ملی میٹر |
ہم نے اس اسٹیشن پر مخصوص فٹ کو بحال کیا، 0.20 ملی میٹر کی ریڈیل کلیئرنس کمی۔ دوسرے اسٹیشنوں اور مشین انٹرفیس کو ان کے اپنے چیک کی ضرورت ہوتی ہے۔ ڈرائنگ نے سکرو اور بیرل مواد، محفوظ جگہوں اور معائنہ کی ضروریات کو الگ کیا، لہذا تبدیلی کا فیصلہ جیومیٹری کے ساتھ ساتھ سختی سے متعلق ہے۔ یہ پیمائش کا نظم و ضبط ہے جو ایک مفید زندگی کی تشخیص کی ضرورت ہے اس سے پہلے کہ یہ بار بار پڑھنے کو رجحان میں تبدیل کر سکے۔
غیر یونیفارم پہننے کا حساب
ہر بیرل کراس سیکشن پر متعدد زاویوں کی پیمائش کریں اور انڈاکار سمیت انفرادی ریڈنگز کو برقرار رکھیں۔ ایک حسابی سرکلر کلیئرنس یک طرفہ نقصان، رن آؤٹ یا مسخ شدہ بور کو مکمل طور پر بیان نہیں کرتا ہے۔ جڑواں پیچ کے لیے، معائنے میں OEM کے جڑواں بور اور انٹرمیشنگ جیومیٹری کا بھی پتہ ہونا چاہیے۔ ایک واحد راؤنڈ بور فارمولہ اس تشخیص کی جگہ نہیں لے سکتا۔
مشین بنانے والے کی تنہائی، پریشر ریلیز، ہینڈلنگ اور ہٹانے کے طریقہ کار پر عمل کریں۔ اہل اہلکاروں کی مدد حاصل کریں اور حصوں کا معائنہ کریں۔ پہننے کی رپورٹ نقصان دہ صفائی، بہتر رسائی یا غیر تعاون یافتہ اٹھانے پر منحصر نہیں ہونی چاہیے۔
5. دوبارہ معائنہ سے پہننے کی شرح کا حساب لگائیں۔
ایک معائنہ موجودہ طول و عرض کو قائم کرتا ہے۔ دو موازنہ معائنے ایک وقفہ کی شرح قائم کرتے ہیں۔ مزید معائنے سے پتہ چلتا ہے کہ آیا یہ شرح بدل رہی ہے۔ معائنے کے درمیان ایک ہی جزو کے جمع کردہ اوقات استعمال کریں، نہ کہ مشین کی کل عمر یا مختلف اسپیئر پارٹس کا مرکب۔
ہر سٹیشن کے لیے، 1,000 آپریٹنگ اوقات میں ملی میٹر میں ریڈیل کلیئرنس نمو کا حساب لگائیں:
شرح = (موجودہ ریڈیل کلیئرنس - پچھلی ریڈیل کلیئرنس) / معائنہ کے درمیان گھنٹے × 1,000
یہ ایک مشترکہ کلیئرنس ترقی کی شرح ہے۔ یہ دیکھنے کے لیے کہ کون سا جزو حصہ ڈالتا ہے، اسکرو کے ریڈیل نقصان کا حساب لگائیں۔(پچھلا OD - موجودہ OD) / 2اور بیرل کی ریڈیل ترقی کے طور پر(موجودہ ID - پچھلی ID) / 2. جب مقام، واقفیت اور معائنہ کے حالات مماثل ہوتے ہیں، تو ان دونوں تبدیلیوں کا مجموعہ کلیئرنس میں اضافہ ہوتا ہے۔
حالیہ وقفہ کو الگ سے پڑھیں
سنگل سرکلر-لفافہ اسٹیشن کے لیے ایک فرض شدہ معائنہ لاگ پر غور کریں۔ یہ جہتیں حساب کی وضاحت کرتی ہیں۔ وہ EJS آپریٹنگ لائف کا نتیجہ یا قبولیت کی تفصیلات نہیں ہیں۔
| تنصیب کے بعد سے گھنٹے | فلائٹ او ڈی | بیرل آئی ڈی | ریڈیل کلیئرنس | پچھلے پڑھنے کے بعد سے شرح |
|---|---|---|---|---|
| 0 گھنٹہ | 99.95 ملی میٹر | 100.15 ملی میٹر | 0.10 ملی میٹر | بیس لائن |
| 2,000 ح | 99.90 ملی میٹر | 100.18 ملی میٹر | 0.14 ملی میٹر | 0.02 mm/1,000 h |
| 4,000 ح | 99.82 ملی میٹر | 100.22 ملی میٹر | 0.20 ملی میٹر | 0.03 mm/1,000 h |
پورے 4,000 گھنٹے میں، اوسط 0.025 mm/1,000 h ہے۔ تازہ ترین وقفہ تیز تر ہے، 0.03 mm/1,000 h پر۔ صرف پوری زندگی کی اوسط کا استعمال اس تبدیلی کو چھپا دے گا۔ وجہ کی چھان بین کریں اور منصوبہ بندی کے لیے مناسب قدامت پسند حالیہ شرح کا استعمال کریں۔
تازہ ترین وقفہ 0.04 ملی میٹر سکرو ریڈیل نقصان اور 0.02 ملی میٹر بیرل ریڈیل گروتھ میں بھی الگ ہوتا ہے۔ وہ ایک ساتھ مل کر 0.06 ملی میٹر کلیئرنس میں اضافے کی وضاحت کرتے ہیں۔ یہ دیکھ بھال کرنے والی ٹیم کو اس سے زیادہ مفید سوال فراہم کرتا ہے کہ کون سا جزو عام طور پر پہلے پہنتا ہے: کون سا جزو اس لائن میں حصہ ڈال رہا ہے؟
پیشن گوئی کرنے سے پہلے غلط رجحان کو مسترد کریں۔
کلیئرنس میں ایک چھوٹی سی واضح کمی کا مطلب یہ نہیں ہے کہ پہنی ہوئی دھات واپس آگئی ہے۔ پیمائش کی پوزیشن، درجہ حرارت، صفائی، آلے کی ترتیب اور آپریٹر کی تکرار کی جانچ کریں۔ اگر تبدیلی طریقہ کی غیر یقینی صورتحال کے اندر ہے، تو لامحدود یا منفی بقایا زندگی کا حساب لگانے کے بجائے اسے حل شدہ کے طور پر رپورٹ کریں۔
ہر اسٹیشن کا رجحان الگ رکھیں۔ پوری لمبائی میں کم اوسط خراب مکسر، منتقلی یا خارج ہونے والے مقام کو چھپا سکتی ہے۔ طول و عرض کے ساتھ دراڑیں، پٹنگ اور جمع نقصان کو ریکارڈ کریں۔ ان حالات میں کارروائی کی ضرورت ہو سکتی ہے یہاں تک کہ جب کلیئرنس-گروتھ کا حساب کتاب معمولی نظر آئے۔
6. پہننے کی شرح کو متبادل پلان میں تبدیل کریں۔
پہننے کی شرح کسی مخصوص حالت میں وقت کی پیشین گوئی صرف اسی صورت میں کرتی ہے جب آپریٹنگ حالات معقول حد تک موازنہ رہیں۔ سب سے پہلے OEM کی قابل اطلاق سروس کی حدود، حصہ کی شرط اور لائن کو فراہم کرنے والی عمل کی کارکردگی کا استعمال کرتے ہوئے منصوبہ بندی کی حد پر اتفاق کریں۔ ایک نئے حصے کی رواداری نئے فٹ کی وضاحت کرتی ہے۔ یہ خود بخود زیادہ سے زیادہ سروس کلیئرنس کی وضاحت نہیں کرتا ہے۔
منصوبہ بندی کی حد تک گھنٹے کا تخمینہ لگائیں۔
جب شرح mm/1,000 h میں ظاہر کی جاتی ہے:
متوقع باقی گھنٹے = (شعاعی کلیئرنس کی منصوبہ بندی - موجودہ ریڈیل کلیئرنس) / حالیہ شرح × 1,000
اوپر فرض شدہ لاگ کو جاری رکھیں۔ اس حساب کے لیے، فرض کریں کہ انجینئرنگ ٹیم نے اپنے پلاننگ اینڈ پوائنٹ کے طور پر 0.30 ملی میٹر ریڈیل کلیئرنس کا انتخاب کیا ہے۔ موجودہ قدر 0.20 ملی میٹر ہے، 0.10 ملی میٹر کو اس اختتامی نقطہ پر چھوڑ کر۔ 0.03 mm/1,000 h پر، تخمینہ تقریباً 3,300 آپریٹنگ گھنٹے ہے۔ 0.30 ملی میٹر قدر اس مثال کے لیے ایک مفروضہ ہے، نہ کہ عام متبادل حد۔
اگر حالیہ شرح دوگنی ہو کر 0.06 mm/1,000 h ہو جائے تو یہی الاؤنس تقریباً 1,700 گھنٹے دیتا ہے۔ باقی مادی الاؤنس تبدیل نہیں ہوا ہے۔ اس کے استعمال کا متوقع وقت ہے۔ کوئی بھی نتیجہ شگاف، اچانک رابطہ کو پہنچنے والے نقصان یا جلد ہونے والی مصنوعات کے ناقابل قبول معیار سے بچاتا ہے۔
ڈیوٹی تبدیل ہونے پر حساب کو دوبارہ ترتیب دیں۔
بھرے ہوئے مواد میں سوئچ کے ذریعے صاف رال کے ریکارڈ کو نہ نکالیں۔ تبدیلی کو نشان زد کریں اور ایک نیا وقفہ رجحان قائم کریں۔ پیشن گوئی کا جائزہ لینے کی وجہ کے طور پر ری سائیکل کے ایک نئے ذریعہ، زیادہ فلر لوڈنگ، مختلف دباؤ کی طلب یا مسلسل آپریٹنگ ایڈجسٹمنٹ کا علاج کریں۔
اگر کوئی نئی حالت کی پیمائش موجود نہیں ہے تو، ایک قابل اطلاق کنٹرول شدہ ڈرائنگ موجودہ طول و عرض کا اندازہ کرنے میں مدد کر سکتی ہے۔ یہ ثابت نہیں کر سکتا کہ نامعلوم مدت کے دوران کتنا پہنا ہوا ہے۔ موجودہ معائنہ کو بعد کے تقابلی معائنہ کے لیے ایک حوالہ بنائیں؛ صرف برائے نام قطر سے تاریخی شرح ایجاد نہ کریں۔
شٹ ڈاؤن سے پیچھے ہٹ کر کام کریں۔
- اس اسٹیشن یا حالت کی نشاندہی کریں جو مداخلت کو کنٹرول کرتا ہے، بشمول کسی بھی پہلے کے معیار یا حفاظت کی رکاوٹ۔
- منصوبہ بند پروڈکشن شیڈول کا استعمال کرتے ہوئے تخمینی آپریٹنگ اوقات کو کیلنڈر کے وقت میں تبدیل کریں، بشمول شٹ ڈاؤن۔
- ڈرائنگ، فارمولیشن اور اس کی تصدیق کریں کہ آیا مرمت یا نیا حصہ درکار ہے۔
- اصل آرڈر کے لیے موجودہ مینوفیکچرنگ، معائنہ اور ٹرانسپورٹ کے اوقات حاصل کریں۔
- تنصیب کی صلاحیت کو محفوظ کریں اور پیشن گوئی کی غیر یقینی صورتحال اور ترسیل کے خطرے کے لیے بفر کی اجازت دیں۔
متوقع مداخلت سے پہلے اگلا معائنہ منتخب کریں، اس کے وقفے کے ساتھ لباس کے رجحان اور پیداوار کی تنقید پر مبنی۔ تیزی سے بدلتا ہوا رجحان پہلے از سر نو تشخیص کا مطالبہ کرتا ہے۔ پیشن گوئی بحالی کی منصوبہ بندی کا ان پٹ ہے، انتباہی علامات کے ذریعے چلنے کی اجازت نہیں ہے۔
7. سکرو، بیرل، یا دونوں کو تبدیل کریں؟
ایک جوڑے کے طور پر فٹ کا اندازہ لگائیں، لیکن یہ نہ سمجھیں کہ دونوں حصوں کو ایک ساتھ خریدنا چاہیے۔ ایک ساؤنڈ بیرل متبادل سکرو کے لیے موزوں ہو سکتا ہے۔ ایک پہنا ہوا بیرل پہلے رن سے نئے سکرو کے ارد گرد ضرورت سے زیادہ کلیئرنس چھوڑ سکتا ہے۔ فیصلے کے لیے ناپے ہوئے بور کے نقشے، مجوزہ اسکرو کے طول و عرض اور برقرار رکھے ہوئے جزو کی حالت کی ضرورت ہے۔
| فیصلہ | آگے بڑھنے سے پہلے ثبوت کی ضرورت ہے۔ |
|---|---|
| جاری رکھیں اور نگرانی کریں۔ | منظور شدہ طول و عرض اور حالت، قابل قبول پروڈکٹ، مستحکم عمل اور ایک طے شدہ دوبارہ تشخیص |
| صرف سکرو کو دوبارہ بنائیں یا تبدیل کریں۔ | قابل مرمت یا بدلنے والا سکرو جیومیٹری، ایک مناسب بیرل، اور تصدیق شدہ نتیجے میں فٹ |
| صرف بیرل کی مرمت یا تبدیل کریں۔ | ایک مناسب برقرار رکھا سکرو، انجینئرنگ سے منظور شدہ بیرل حل اور چیک شدہ سیدھ |
| دونوں حصوں کو ایڈریس کریں۔ | دونوں قابل قبول حالت سے باہر ہیں، یا ان کی مشترکہ جیومیٹری مطلوبہ فٹ کو پورا نہیں کر سکتی |
چیک کریں کہ تعمیر نو سے کیا بحال ہوگا۔
مرمت کی تجویز کو قبول کرنے سے پہلے، بحال شدہ طول و عرض، کام کرنے والے مرکب، محفوظ جگہ اور معائنہ کے تقاضوں کی شناخت کریں۔ کور، سیدھا پن، دراڑیں اور پچھلی مرمت کا اندازہ لگائیں۔ یہ مت سمجھو کہ ہارڈفیسنگ کی ایک اور ایپلی کیشن پورے سکرو کو نیا بنا دیتی ہے۔
اسی طرح، مشینی کے ذریعے بیرل بور کو بڑا کرنا خود اس کی اصل کلیئرنس کو بحال نہیں کر سکتا۔ کسی بھی تبدیلی کے لیے ایک ہم آہنگ سکرو جیومیٹری اور ایک قابل عمل بیرل مرمت کے ڈیزائن کی ضرورت ہوتی ہے۔ اسے ترجیحی راستہ بنانے سے پہلے انفرادی حصے کے لیے مرمت کی صلاحیت اور موزوں ہونے کی تصدیق کریں۔
مفید پیداوار کا موازنہ کریں، اکیلے انوائس کی قیمت نہیں۔
مجوزہ شٹ ڈاؤن تک جاری رکھنے کی لاگت کا اندازہ کریں: قابل فروخت پیداوار، اضافی سکریپ، اضافی توانائی اور کسی بھی شیڈول میں خلل۔ ایک ہی نقصان کو دو بار گننے سے گریز کریں، جیسے کھوئی ہوئی پروڈکٹ ویلیو اور اس کی مکمل سیلز ریونیو۔ مرمت یا تبدیلی کے لیے فیکٹری کی اپنی لاگت کی بنیاد اور اصل قیمتیں استعمال کریں۔
مرمت اس وقت پرکشش ہو سکتی ہے جب کور اور جیومیٹری موزوں ہو اور بحال شدہ تصریح ڈیوٹی کو پورا کرتی ہو۔ ساختی نقصان، فارمولیشن میں تبدیلی یا غیر موزوں اصلی ڈیزائن کے بعد نئی تیاری بہتر ہو سکتی ہے۔ ریکارڈ کریں کہ صرف پچھلی خریداری کو دہرانے کے بجائے منتخب کردہ راستے کو مسئلہ کیوں حل کرنا چاہیے۔ دیEJS خریدار کا رہنمامتبادل تفصیلات میں شامل کرنے کے لیے ڈرائنگ اور معائنہ کی معلومات کا تعین کرتا ہے۔
8. مسئلے کو چھپائے بغیر مفید زندگی کو بڑھائیں۔
ہر احتیاطی کارروائی کو مشاہدہ شدہ خطرے سے ملا دیں۔ دھات کی آلودگی کو سکرو تک پہنچنے سے پہلے کنٹرول کی ضرورت ہوتی ہے، مناسب علیحدگی اور مواد کو سنبھالنے کے طریقوں کا استعمال کرتے ہوئے. نیچے کی طرف پگھلنے والی اسکرین کی پوزیشن اور کام مختلف ہے۔ یہ آلودگیوں کو پہلے اپ اسٹریم سکرو سیکشنز سے گزرنے سے نہیں روک سکتا۔
تبدیل شدہ فارمولیشنز کے لیے، پیداواری طلب میں اضافہ کرنے سے پہلے کام کرنے والے مرکب دھاتوں اور پگھلنے والی جیومیٹری کا جائزہ لیں۔ مسلسل یک طرفہ اسکورنگ کے لیے، الائنمنٹ، بیرل سپورٹ اور سکرو کنڈیشن کی چھان بین کریں۔ بار بار جمع ہونے والے ذخائر کے لیے، ہر سیاہ نشان کو جہتی لباس کے طور پر سمجھنے کے بجائے مواد کی پروسیسنگ کی شرائط اور مشین کی صفائی کے طریقہ کار کو چیک کریں۔
OEM کے وارم اپ پر عمل کریں اور گھومنے سے پہلے ہدایات کو بھگو دیں۔ اجزاء کی دھات کاری کے ساتھ ہم آہنگ صفائی کے طریقے استعمال کریں۔ جہاں حرارتی یا کولنگ کی خرابیوں نے آپریشن کو متاثر کیا ہے، یہ فیصلہ کرنے سے پہلے کہ متبادل مواد مناسب ہے یا نہیں، ان کو درست کریں۔ یہ کارروائیاں آپریٹنگ ماحول کو حل کرتی ہیں۔ وہ معائنے کے وقفہ کو بڑھانے کا جواز نہیں بناتے ہیں جب پیمائش میں تیزی سے لباس ظاہر ہوتا ہے۔
پیمائش کی تاریخ کو قابل استعمال بنائیں
ہر اسکرو اور بیرل کو الگ الگ شناخت دیں۔ جب پرزے مشینوں کے درمیان منتقل ہوتے ہیں تو بیس لائن کے طول و عرض، مرمت کی تاریخ اور ورکنگ الائے کو اس شناخت سے منسلک رکھیں۔ مرمت یا تبدیلی کے بعد، ایک نیا جہتی حوالہ شروع کریں اور موازنہ کے لیے پچھلا ریکارڈ برقرار رکھیں۔ اسٹیشن کے نام اور واقفیت کے ساتھ تصاویر کو محفوظ کریں تاکہ بعد میں معائنہ اسی خصوصیت کو تلاش کر سکے۔
EJS اپنے سکرو بیرل کے لیے مواد کے سرٹیفکیٹ اور معائنہ رپورٹس فراہم کرتا ہے، جیسا کہدائمی مصنوعات کا صفحہ. تنصیب کے ریکارڈ کے ساتھ جہتی معائنہ کی رپورٹ کو برقرار رکھیں؛ یہ صرف مصنوعات کی تفصیل کے مقابلے میں مستقبل کے پہننے کے فیصلوں کے لیے زیادہ مفید ہے۔
تشخیص کے لیے، مشین کا ماڈل، کنٹرولڈ ڈرائنگ، رال اور فلر کی معلومات، انسٹال شدہ پرزوں پر گھنٹے، متعلقہ ID/OD ریڈنگز، معائنے کے حالات، نقصان کی تصاویر اور پیداوار کی علامات بھیجیں۔ اس میں شامل کریں کہ لائن کو کیا حاصل کرنے کی ضرورت ہے۔ رابطہ کریں۔ای جے ایس انڈسٹریپرsales@ejsscrewbarrel.comاس پیمائش پیک کے ساتھ تاکہ بحث اصل فٹ اور ڈیوٹی کے ساتھ شروع ہو سکے۔
پیمائش کی انکوائری تیار کریں۔
نصب شدہ حصوں اور آپ کے پاس موجود پیمائش کی وضاحت کریں۔ بٹن EJS کو ایک ای میل ڈرافٹ کھولتا ہے۔ آپ بھیجنے سے پہلے ڈرائنگ اور تصاویر منسلک کر سکتے ہیں۔
9. اکثر پوچھے جانے والے سوالات
ایک ایکسٹروڈر سکرو بیرل کتنی دیر تک چلتا ہے؟
سروس لائف فارمولیشن، تعمیر، جیومیٹری، بوجھ اور لائن سے مطلوبہ کارکردگی پر منحصر ہے۔ بقیہ زندگی کا اندازہ لگانے کے لیے، متعلقہ اسکرو اور بیرل کی پیمائش کو دہرائیں، حالیہ پہننے کی شرح کا حساب لگائیں، اور پیداواری رجحانات کو چیک کرتے ہوئے اسے منظور شدہ منصوبہ بندی کی حد تک پیش کریں۔
کیا ایک دو دھاتی سکرو بیرل ہمیشہ زیادہ دیر تک چلتا ہے؟
ایک مناسب طور پر منتخب شدہ بائی میٹالک ورکنگ الائے کھرچنے یا سنکنرن ڈیوٹی کو حل کرسکتا ہے۔ صرف تعمیر کا نام طویل زندگی قائم نہیں کرتا۔ کھوٹ کی مطابقت، جیومیٹری، سیدھ اور آپریٹنگ حالات اب بھی اہم ہیں۔ پرت کی موٹائی زندگی بھر کا ضرب نہیں ہے۔
کیا سکرو یا بیرل پہلے ختم ہو جاتا ہے؟
یا تو متبادل کے فیصلے کو کنٹرول کر سکتے ہیں۔ مماثل اسٹیشنوں پر فلائٹ OD اور بیرل ID کی پیمائش کریں، پھر اسکرو ریڈیل نقصان کو بیرل ریڈیل گروتھ سے الگ کریں۔ تقابلی تعمیر اور آپریٹنگ ثبوت کے بغیر کسی دوسری مشین کے سکرو ٹو بیرل لائف ریشو کا اطلاق نہ کریں۔
کس کلیئرنس پر سکرو اور بیرل کو تبدیل کیا جانا چاہئے؟
اجزاء کی حالت، مصنوعات کے معیار اور پیداوار کی کارکردگی کی بنیاد پر قابل اطلاق OEM سروس کی حدود اور انجینئرنگ سے منظور شدہ فیصلہ استعمال کریں۔ بتائیں کہ حد شعاعی ہے یا قطر۔ ایک ملی میٹر ویلیو یا کلیئرنس ملٹیپل ہر قطر اور ایپلیکیشن پر فٹ نہیں ہوتا ہے۔
کیا میں نئی شرط کی بنیاد کے بغیر باقی زندگی کا اندازہ لگا سکتا ہوں؟
آپ قابل اطلاق ڈرائنگ اور سروس کی حدود کے خلاف موجودہ حالت کا معائنہ کر سکتے ہیں۔ پیمائش شدہ لباس کی شرح کا حساب لگانے کے لیے، موجودہ معائنہ کو بطور حوالہ استعمال کریں اور موازنہ حالات میں معلوم آپریٹنگ وقفہ کے بعد اسے دہرائیں۔ ایک نامعلوم اصل حالت قابل اعتماد تاریخی شرح قائم نہیں کر سکتی۔
کیا سکرو اور بیرل کو ایک ساتھ تبدیل کرنا ہوگا؟
نہیں، دونوں کا جائزہ لیا جانا چاہیے، لیکن ایک کو تبدیل کرنا اس وقت مناسب ہو سکتا ہے جب برقرار رکھا ہوا جزو موزوں ہو اور اس کے نتیجے میں مماثل کلیئرنس منظور شدہ ضرورت کو پورا کرے۔ اگر دونوں کو نقصان پہنچا ہے یا فٹ ناقابل قبول ہے، تو دونوں کو حل کریں۔