انجیکشن مولڈنگ اسکرو ٹپ اسمبلی کو اس کے والو ڈیزائن، ملاوٹ کے طول و عرض اور رال کے حالات کے مطابق منتخب کریں۔ چیک کی انگوٹھی انگوٹھی کی قسم کی اسمبلی کا ایک جزو ہے، ہر اسکرو ٹپ ڈیزائن کے لیے ایک عالمگیر نام نہیں۔ متبادل کا آرڈر دینے سے پہلے، مکمل اسمبلی کی شناخت کریں اور اس کے ملن حصوں کا معائنہ کریں۔ کشن یا شاٹ کے وزن میں تغیر والو کی چھان بین کرنے اور ایک ساتھ عمل کرنے کی ایک وجہ ہے، اس بات کا ثبوت نہیں کہ انگوٹھی کو ہی تبدیل کرنے کی ضرورت ہے۔
1. انجیکشن مولڈنگ چیک رنگ کیسے کام کرتا ہے؟
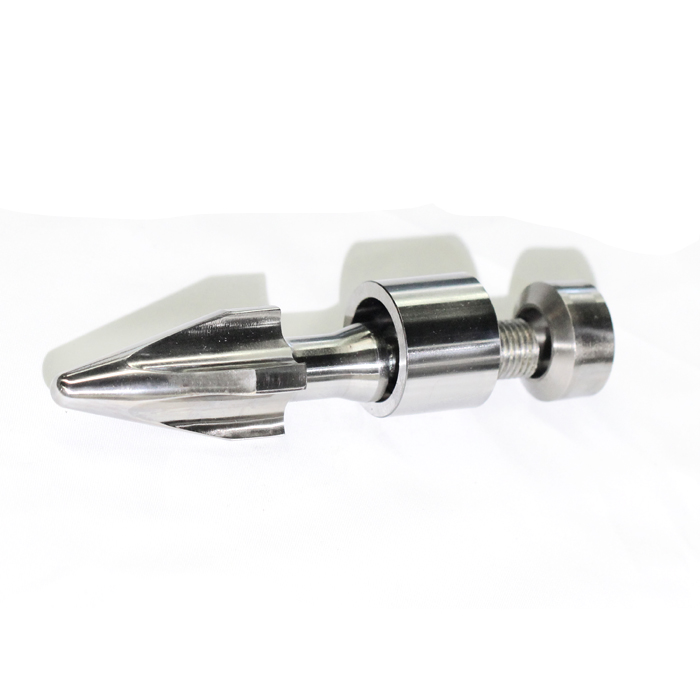
ایک عام سلائیڈنگ رِنگ اسمبلی میں، ٹِپ یا ریٹینر چیک کی انگوٹھی کو سکرو کے سر پر رکھتا ہے۔ ایک پچھلی نشست بند ہونے کے لیے ملن کا چہرہ فراہم کرتی ہے۔ بحالی کے دوران، انگوٹھی اس سیٹ سے دور ہوتی ہے تاکہ پگھلنے والی والو کے ذریعے منتقل ہو اور سکرو کے آگے جمع ہوسکے۔ انجیکشن کے دوران، انگوٹھی اور پچھلی سیٹ بیک فلو کی مخالفت کرنے کے لیے اکٹھے ہوتے ہیں۔
اجزاء کے نام مبہم ہوسکتے ہیں۔ ایک سپلائر نوکدار برقرار رکھنے والے یا مکمل نان ریٹرن والو کے لیے "اسکرو ٹپ" استعمال کر سکتا ہے۔ کوٹیشنز کا موازنہ کرنے سے پہلے آئٹم نمبرز کے ساتھ پرزوں کا نظارہ طلب کریں۔ ایک انگوٹھی، ایک ٹپ اور ایک مکمل اسمبلی مختلف آرڈر آئٹمز ہیں۔
رنگ کی قسم کے والو کے لیے، دو الگ الگ رشتوں کا معائنہ کریں: انگوٹھی کا پچھلی سیٹ کے ساتھ ملاپ کا رابطہ، اور اس کا بیرل بور کے اندر فٹ ہونا۔ نہ ہی صرف انگوٹھی کے بیرونی قطر سے اندازہ لگایا جا سکتا ہے۔جان بوزیلی کی عدم واپسی والوز کی وضاحتان دو سگ ماہی تعلقات کو بیان کرتا ہے۔
عام سلائیڈنگ-رنگ والو: کھولنا سگ ماہی کی طرح نہیں ہے۔
اسکیمیٹک طول بلد سیکشن۔ سکرو فکسڈ حوالہ؛ نوزل / مولڈ سمت دائیں طرف ہے۔
A. ریکوری: رنگ کھولنا
چیک کی انگوٹھی پچھلی سیٹ سے دور ہے۔ کھلا خلا پگھلنے کو والو سے گزرنے دیتا ہے۔
بائیں سے دائیں: پچھلی سیٹ → کھلا خلا → چیک رنگ → ٹپ / برقرار رکھنے والا۔
B. انجکشن: انگوٹھی بیٹھی ہوئی ہے۔
چیک کی انگوٹی پچھلی سیٹ سے رابطہ کرتی ہے۔ والو بیک فلو کی مخالفت کرتا ہے۔
بائیں سے دائیں: پچھلی سیٹ → سیٹ کا رابطہ چیک رِنگ کے ساتھ → ٹِپ / ریٹینر۔
ڈایاگرام کلید: گہرا سرمئی = پچھلی سیٹ؛ اورنج = چیک انگوٹی؛ ہلکا بھوری رنگ = ٹپ / برقرار رکھنے والا۔ اوپری اور نچلی بھوری رنگ کی لکیریں بیرل کی نمائندگی کرتی ہیں۔
دونوں کو چیک کریں: انگوٹھی سے سیٹ کا رابطہ اور انگوٹی سے بیرل فٹ۔
کلیئرنس اور اقتباسات بڑھا چڑھا کر پیش کیے گئے ہیں۔ اصل پروفائلز اور حرکت کو منظور شدہ ڈیزائن کی پیروی کرنا ضروری ہے۔
صرف مثال؛ EJS مینوفیکچرنگ ڈرائنگ، بہاؤ تخروپن یا جہتی تفصیلات نہیں۔
ای جے ایسسکرو ٹپ اسمبلی مصنوعات صفحہچیک والوز، بال چیک اور لاکنگ رنگ اسمبلیوں کی فہرست۔ یہی وجہ ہے کہ متبادل انکوائری کو عام چیک کی انگوٹی کی درخواست کرنے کے بجائے والو میکانزم کی شناخت کرنی چاہیے۔ ارد گرد کی پلاسٹکائزنگ یونٹ کے لیے، دیکھیںانجیکشن مولڈنگ سکرو اور بیرل گائیڈ.

2. سلائیڈنگ اور لاکنگ رنگ والوز: کیا تبدیلیاں آتی ہیں؟
والو کے نام ڈیزائن کے مختلف پہلوؤں کو بیان کرتے ہیں۔ سلائیڈنگ بمقابلہ لاکنگ کا تعلق سکرو کے ساتھ انگوٹھی کے گردشی تعلق سے ہے۔ تین ٹکڑا بمقابلہ چار ٹکڑا بیان کرتا ہے کہ اجزاء کیسے تقسیم ہوتے ہیں۔ بال چیک ایک مختلف اختتامی عنصر کی شناخت کرتا ہے۔ وہ لیبل قابل تبادلہ زمرے نہیں ہیں۔
| ڈیزائن کی تفصیل | یہ کیا شناخت کرتا ہے۔ | خریدار کو کیا قائم کرنا چاہئے |
|---|---|---|
| سلائڈنگ-رنگ والو | ایک انگوٹھی جو سکرو کے ساتھ گھمانے کے لیے مثبت طور پر کلید نہیں ہوتی | رنگ سفر، سیٹ جیومیٹری، بہاؤ کے راستے اور بیرل فٹ |
| مقفل یا کاسٹیلیٹڈ انگوٹھی | انٹرلاکنگ خصوصیات جو انگوٹھی کو سکرو کے ساتھ گھماتی ہیں۔ | مماثل مشغولیت کی خصوصیات، محوری آزادی اور متعلقہ لباس کی سطحیں۔ |
| تین ٹکڑا انگوٹی اسمبلی | عام طور پر ریٹینر، انگوٹھی اور پچھلی سیٹ | عین مطابق حصے شامل ہیں اور کون سی سطحیں ہر حصے سے تعلق رکھتی ہیں۔ |
| چار ٹکڑا انگوٹی اسمبلی | دوسرے اجزاء کے علاوہ ایک الگ سے بدلنے والا سامنے کا لباس/ برقرار رکھنے والا عنصر | اجزاء کی شناخت اور ملاوٹ کے طول و عرض، نہ صرف اضافی ٹکڑا |
| بال چیک اسمبلی | ایک اندرونی گیند اس کی سیٹ کے خلاف بند ہو جاتی ہے۔ | اصل رہائش، بہاؤ کا راستہ، سیٹ اور کنکشن ڈیزائن |
کونکور کے والو کی تفصیلان ڈھانچے کے درمیان فرق کو واضح کریں، بشمول چار ٹکڑوں کے ڈیزائن میں سامنے کا الگ عنصر۔ اضافی حصہ بدل سکتا ہے کہ کس طرح پہنی ہوئی سطح کو تبدیل کیا جاتا ہے۔ یہ بذات خود بہتر بندش یا طویل زندگی کا مظاہرہ نہیں کرتا ہے۔
"لاکنگ" کا یہ مطلب بھی نہیں ہے کہ انجیکشن کے دوران والو میکانکی طور پر بند ہو جاتا ہے۔ یہ ریٹینر کے ساتھ انگوٹھی کی مصروفیت کو بیان کرتا ہے۔ گردش سے الگ الگ بندش اور سگ ماہی کی جانچ کریں۔ دوبارہ آرڈر منظور شدہ ڈیزائن کی پیروی کرنا چاہئے؛ میکانزم کو تبدیل کرنا مطابقت اور پروسیسنگ کا جائزہ لینے کا مطالبہ کرتا ہے۔
3. رال اور مولڈنگ کام کے لیے منتخب کریں۔
اصل رال گریڈ اور اطلاق کے ساتھ شروع کریں، والو کی اقسام کی عالمی درجہ بندی سے نہیں۔ پولیمر، ری انفورسمنٹ یا فلر، ایڈیٹیو، ری گرائنڈ استعمال اور مطلوبہ پروڈکٹ کوالٹی ریکارڈ کریں۔ فارمولیشن میں تبدیلی موجودہ تصریح کا جائزہ لینے کی ایک وجہ ہے چاہے مشین تبدیل نہ ہوئی ہو۔
پھر بیان کریں کہ والو کو کیا کرنا چاہیے۔ بحالی کے دوران اس میں سے کتنا مواد گزرنا چاہیے؟ بندش کتنی مطابقت پذیر ہونی چاہیے؟ کیا ایپلی کیشن کو بار بار رنگ کی تبدیلیوں، یا مادی رہائش اور انحطاط پر محتاط کنٹرول کی ضرورت ہے؟ یہ سوالات ڈیزائن کا موازنہ لیبل "عمومی مقصد" سے زیادہ مفید بناتے ہیں۔
مسابقتی مطالبات ہیں۔ کھلے بہاؤ کا راستہ رال اور بحالی کی ضرورت کے مطابق ہونا چاہیے، جب کہ اختتامی انتظام کو دوبارہ قابل ترسیل فراہم کرنا چاہیے۔ ایک چھوٹا سفری فاصلہ مکمل ڈیزائن کی تفصیلات نہیں ہے۔ اور نہ ہی بڑا نظر آنے والا راستہ یہ ثابت کرتا ہے کہ مواد والو کے ہر حصے سے بغیر کسی پابندی یا برقراری کے گزر جائے گا۔
مولڈرز سروسز کی سکرو ٹپ سلیکشن ڈسکشناندرونی جیومیٹری، بہاؤ کی پابندی اور تعمیراتی مواد کو الگ الگ غور کے طور پر دیکھتا ہے۔ اس کی بحث سے یہ بھی پتہ چلتا ہے کہ "آزاد بہاؤ" زیرو پریشر نقصان کے وعدے کے بجائے ڈیزائن کی تفصیل کیوں ہے۔
مجوزہ تبدیلی کے لیے، اجزاء کی ڈرائنگ اور متعلقہ بہاؤ اور بند ہونے کی خصوصیات کی وضاحت کی درخواست کریں۔ ایک ہی رال، مولڈ اور مصنوعات کی قبولیت کے معیار کا استعمال کرتے ہوئے موازنہ پر اتفاق کریں۔ بحالی کی رفتار یا کشن مستقل مزاجی کے بارے میں الگ تھلگ دعووں کا موازنہ کرنے کے بجائے عمل کے حالات کو ریکارڈ کریں۔
ایک متبادل جس کا مقصد ایک قائم شدہ ڈیزائن کو بحال کرنا ہے اور اس کے طرز عمل کو تبدیل کرنے کے لیے دوبارہ ڈیزائن کرنا مختلف آرڈرز ہیں۔ بتائیں کہ آپ کو کس کی ضرورت ہے۔ بصورت دیگر، ایک میٹریل اپ گریڈ والو جیومیٹری میں غیر ارادی تبدیلی کے ساتھ بنڈل پہنچ سکتا ہے۔
4. آپ کو چیک کی انگوٹھی کا معائنہ یا تبدیل کب کرنا چاہیے؟
معائنہ کریں کہ جب پروڈکشن ریکارڈز دوبارہ قابل عمل تبدیلی دکھاتے ہیں، لیکن عمل کے سیاق و سباق کو برقرار رکھیں۔ کشن ایک سکرو پوزیشن کی پیمائش ہے، لیک ہونے والے پگھلنے کی براہ راست پیمائش نہیں ہے۔ ریکارڈ کریں کہ آیا مشین کم از کم کشن کی اطلاع دیتی ہے یا ہولڈ کے آخر میں پوزیشن، اور ہر بار ایک ہی تعریف کا موازنہ کریں۔
LS Mtron کی مولڈنگ کی تیاری کی رہنمائیکشن تبدیل ہونے پر سک بیک سیٹنگز، میٹرنگ کنڈیشنز اور دیگر پراسیس چیک کے ساتھ ساتھ نان ریٹرن والو اور بیرل پہننے پر غور کرتا ہے۔ یہ اس علامت کو ایک ناکام جزو تک کم نہیں کرتا ہے۔
| مشاہدہ | جمع کرنے کے لیے مفید ریکارڈ | جو یہ خود قائم نہیں کرتا |
|---|---|---|
| کشن سائیکلوں کے درمیان مختلف ہوتا ہے۔ | کشن کی تعریف، شاٹ سائز، ریکوری، ڈیکمپریشن اور ٹرانسفر ریکارڈ | کہ انگوٹھی OD اپنی حد سے زیادہ پہنی جاتی ہے۔ |
| حصہ کا وزن مختلف ہوتا ہے۔ | وزن کے طریقہ کار، گہا کی شناخت، رال اور عمل کی تاریخ کی مسلسل وضاحت کی گئی ہے۔ | کہ والو کو تبدیل کرنے سے تغیر کے ہر ذریعہ کو حل کیا جائے گا۔ |
| دباؤ مختلف طریقے سے بنتا ہے۔ | اکائیوں اور پیمائش کے مقام کے ساتھ موازنہ دباؤ اور سکرو پوزیشن کے نشانات | چاہے مسئلہ بند ہونے کا وقت ہو، سگ ماہی ہو یا کسی اور عمل میں تبدیلی ہو۔ |
| بحالی یا رنگ بدلنے والے رویے میں تبدیلی | سکرو کی رفتار، بیک پریشر، رال کی تبدیلی اور پچھلے اجزاء کی تفصیلات | کہ ایک مختلف والو قسم خود بخود درکار ہے۔ |
ایک میں2026 شاٹ ماس ریپیٹ ایبلٹی تجزیہ, Umberto Catignani ظاہر کرتا ہے کہ کس طرح مشین کی سیٹنگز اور ٹیسٹ کی شرائط پہنے ہوئے فرنٹ اینڈ پرزوں کے بارے میں غلط نتیجے پر پہنچ سکتی ہیں۔ عملی سبق اس کی تشریح کرنے سے پہلے موازنہ کو کنٹرول اور دستاویز کرنا ہے۔
دو سوالات کو الگ کریں: کیا والو مسلسل بند ہوتا ہے، اور کیا بند ہونے کے بعد مطلوبہ مہر کو برقرار رکھتا ہے؟ اہل اہلکاروں کو مشین اور والو سپلائر کے قابل اطلاق ٹیسٹ اور دیکھ بھال کے طریقہ کار کا استعمال کرنا چاہیے۔ پروڈکشن کی علامت کی جانچ کرنے کے لیے بلاک شدہ نوزل ٹیسٹ کو بہتر نہ بنائیں یا گرم، دباؤ والے ہارڈ ویئر کو ختم نہ کریں۔
5. متبادل آرڈر کرنے سے پہلے کیا میچ ہونا چاہیے؟
مشین بنانے اور اسکرو قطر ایک حصے کی شناخت میں مدد کرتے ہیں، لیکن وہ ہر انٹرفیس کی وضاحت نہیں کرتے ہیں۔ متبادل کو اسکرو میں فٹ ہونا چاہیے، اس کے ملاوٹ والے والو کے اجزاء کے ساتھ کام کرنا چاہیے اور متعلقہ بیرل کے علاقے کے مطابق ہونا چاہیے۔ جہاں بھی ممکن ہو اصل جزو نمبر اور ڈرائنگ ریویژن شامل کریں۔
جہتی جائزے کو منظم کرنے کے لیے اس چیک لسٹ کا استعمال کریں۔ یہ ڈرائنگ کی ضروریات کی نشاندہی کرتا ہے، نہ کہ عالمگیر رواداری۔
| فیچر | تعریف کی ضرورت ہے۔ |
|---|---|
| سکرو سے کنکشن | دھاگے کی تفصیلات، پچ، ہاتھ، مشغولیت اور کندھے یا پائلٹ کا پتہ لگانا |
| نصب شدہ لفافہ | مجموعی طور پر اور نصب شدہ لمبائی، ناک جیومیٹری اور بیرل ہیڈ سے تعلق |
| انگوٹھی جیومیٹری | OD، ID، محوری لمبائی اور متعلقہ رابطہ پروفائلز |
| پچھلی نشست اور برقرار رکھنے والی سطحیں۔ | ملن پروفائلز، خصوصیات اور اجزاء کی شناخت کا پتہ لگانا |
| محوری حرکت | ڈیزائن کردہ رنگ کا سفر اور سطحیں جو اس کا تعین کرتی ہیں۔ |
| بیرل رشتہ | شناخت شدہ جگہوں پر بور کی پیمائش، بشمول والو کے ذریعہ استعمال کردہ علاقہ |

ڈائی میٹرل اور ریڈیل کلیئرنس میں فرق کریں۔
مثال کے لیے، پیمائش کی ایک متعین پوزیشن پر 40.00 ملی میٹر کی کولڈ بیرل ID اور 39.90 ملی میٹر کی رنگ OD فرض کریں۔ قطر کا فرق 0.10 ملی میٹر ہے۔ اگر انگوٹھی مرکز میں ہے، تو ہر طرف ریڈیل گیپ 0.05 ملی میٹر ہے۔ بغیر کسی تعریف کے دونوں اقدار کو "کلیئرنس" کہنے سے دو ابہام کا عنصر پیدا ہوتا ہے۔
یہ فرض شدہ جہتیں EJS رواداری یا متبادل کی حدیں نہیں ہیں۔ حساب سیٹ کے رابطے، سنکی یا گرم آپریٹنگ فٹ کے بارے میں کچھ نہیں کہتا ہے۔ ڈرائنگ کی تعریف، پیمائش کا درجہ حرارت اور قبولیت کا معیار استعمال کریں۔
ڈائمیٹرل کلیئرنس اور ریڈیل کلیئرنس مختلف ہیں۔
صرف مثالی ریاضی: سرد طول و عرض ایک متعین مقام پر ماپا جاتا ہے۔
اسکیچ کلید: بیرونی حد = بیرل بور؛ اورنج باؤنڈری = باہر کی انگوٹھی۔ فرق مبالغہ آرائی ہے، پیمانے پر نہیں۔
فرض شدہ پیمائش
بیرل ID = 40.00 ملی میٹر
رنگ OD = 39.90 ملی میٹر
قطر کی منظوری
40.00 − 39.90 = 0.10 ملی میٹر
سینٹرڈ ریڈیل کلیئرنس
0.10/2 = 0.05 ملی میٹر
ایک مرکزی شعاعی قدر قطر کے فرق کا نصف ہے۔ یہ سنکی رابطے، گرم چلانے کی منظوری، سیٹ سیلنگ یا جائز پہننے کی وضاحت نہیں کرتا ہے۔
یہ قدریں EJS پروڈکٹ کے طول و عرض، مینوفیکچرنگ رواداری یا متبادل کی حدیں نہیں ہیں۔
اصل ڈرائنگ، پیمائش کا طریقہ، درجہ حرارت اور قبولیت کے معیار کا استعمال کریں۔
پہنی ہوئی پیمائشوں کو برائے نام نئے حصے کے طول و عرض سے الگ رکھیں۔ پہنی ہوئی انگوٹھی کو دوبارہ بنانے سے مسئلہ دوبارہ پیدا ہو سکتا ہے۔ یکساں طور پر، ایک نئی انگوٹھی سے خراب سیٹ یا حد سے باہر بیرل بور کو درست کرنے کی توقع نہیں کی جانی چاہیے۔ فیصلہ کریں کہ ملن حصوں کی حالت اور مطابقت سے ایک جزو یا اسمبلی کو تبدیل کرنا ہے۔
6. اجزاء کے لحاظ سے مواد اور معائنہ کے ریکارڈ کی وضاحت کریں۔
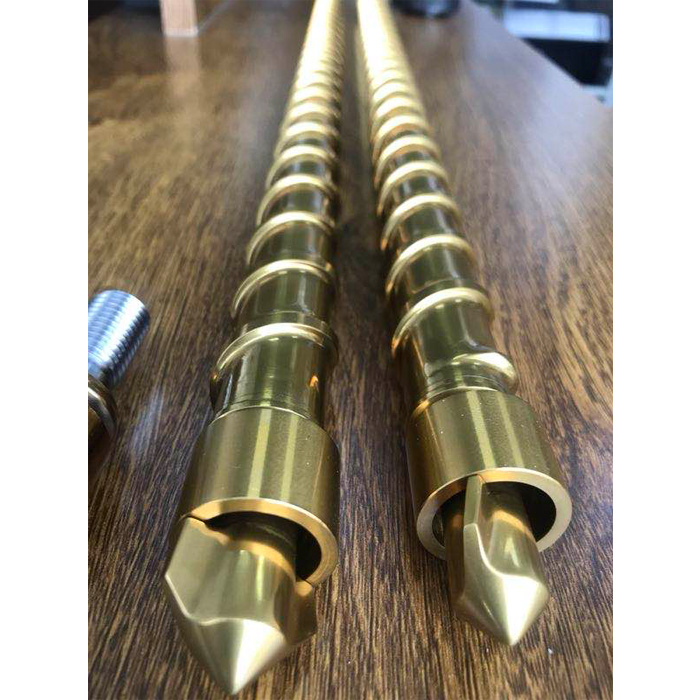
اسمبلی کا نام اس کی دھات کاری کی وضاحت نہیں کرتا ہے۔ برقرار رکھنے والے/باڈی کی شناخت کریں، انگوٹھی اور نشستوں کو الگ الگ اشیاء کے طور پر چیک کریں، پھر ہر ایک کے لیے درکار مواد اور علاج کی وضاحت کریں۔ ایک جملہ جیسا کہ "سخت اسکرو ٹپ" انگوٹھی یا آزادانہ طور پر تبدیل کرنے کے قابل سیٹ کو غیر متعینہ چھوڑ سکتا ہے۔
ای جے ایسمصنوعات کی تفصیلات38CrMoAlA، 34CrAlNi7، 31CrMoV9، D2، SKD61، SS304، SS316 اور Hastelloy 276 سمیت مواد کی فہرست بناتا ہے۔ اصل جزو اور ڈیوٹی کے امتزاج کی تصدیق کریں۔ یہ ایک بیان نہیں ہے کہ ہر درج شدہ علاج ہر مرکب پر لاگو ہوتا ہے۔
مواد کا جائزہ لینے کے لیے رال اور مشاہدہ شدہ حالت کا استعمال کریں۔ کھرچنے والے فلر، سنکنرن کی نمائش، سطح کو پہنچنے والے نقصان اور مواد کے ذخائر کی وضاحت کریں جہاں متعلقہ ہوں۔ کسی گریڈ کا انتخاب نہ کریں صرف اس لیے کہ اس کا نام پہننے سے زیادہ مزاحم لگتا ہے۔ جیومیٹری، علاج اور ملاوٹ کی سطح تفصیلات کا حصہ بنی ہوئی ہے۔ دیEJS مواد گائیڈجزو ڈرائنگ کو تبدیل کیے بغیر وسیع پس منظر فراہم کرتا ہے۔
قبولیت کے لیے، اتفاق کریں کہ ہر دستاویز کو کیا ثابت کرنا چاہیے:
- مواد کی دستاویزات میں مخصوص گریڈ اور قابل شناخت جزو یا بیچ کی شناخت ہونی چاہیے۔
- جہتی معائنہ کو صحیح ڈرائنگ پر نظر ثانی اور اہم خصوصیات کا حوالہ دینا چاہئے۔
- علاج کے ریکارڈ کو قابل اطلاق عمل اور معائنے کے متفقہ تقاضوں کی نشاندہی کرنی چاہیے۔
- اجزاء کے نشانات یا حصوں کی فہرست کو ملن کے ٹکڑوں کے درمیان تعلق کو محفوظ رکھنا چاہیے۔
EJS کی مصنوعات کی معلومات میں کہا گیا ہے کہ معائنہ رپورٹس اور مواد کے سرٹیفکیٹ فراہم کیے گئے ہیں۔ ایک سرٹیفکیٹ فرض کرنے کے بجائے ترتیب میں مطلوبہ دائرہ کار کی وضاحت کریں تمام جہتوں، سطح کے حالات اور جمع کارکردگی کی تصدیق کرتا ہے۔
7. EJS فیکٹری کا نقطہ نظر: مکمل متبادل کی وضاحت کریں۔
EJS انکوائری کے لیے، ہم تجویز کرتے ہیں کہ الگ تھلگ متبادل رنگ کا انتخاب کرنے سے پہلے اسمبلی کی تعریف بھیجیں۔ ایک تصویر ہارڈ ویئر کی شناخت میں مدد کر سکتی ہے۔ ڈرائنگ، اجزاء کی شناخت اور آپریٹنگ معلومات اس بات کی وضاحت کرتی ہیں کہ کیا فراہم کرنے کی ضرورت ہے۔
اصل حصہ نمبر اور کسی بھی دستیاب اسمبلی یا اجزاء کی ڈرائنگ کے ساتھ شروع کریں۔ اسکرو، نوک، انگوٹھی اور سیٹ کے ریکارڈ پر لیبل لگائیں تاکہ مختلف اسمبلیوں کی پیمائش میں الجھن نہ ہو۔ اگر پرانے حصے پہلے ہی الگ ہوچکے ہیں تو ایک جیسی نظر آنے والی انگوٹھیوں کو اکٹھا کرنے کے بجائے ان کی شناخت برقرار رکھیں۔
ہمارا تجویز کردہ انکوائری پیکیج ہے:
- مشین بنانے، ماڈل اور انجیکشن یونٹ کی شناخت کے علاوہ اصل حصہ یا اسمبلی نمبر۔
- نظرثانی کی معلومات، دھاگے کی تفصیلات اور مماثل اسکرو کنکشن کے ساتھ اسمبلی اور اجزاء کی ڈرائنگ۔
- شناخت شدہ تصاویر اور پرانے حصے کی پیمائش کا ریکارڈ، واضح طور پر پہنی ہوئی ریڈنگ کو برائے نام طول و عرض سے الگ کرتا ہے۔
- رال گریڈ، فلر/اضافی معلومات، ری گرائنڈ استعمال اور ایپلی کیشن میں متعلقہ تبدیلیاں۔
- مقصد: دوبارہ تبدیلی، مواد کا جائزہ یا تجویز کردہ ڈیزائن کی تبدیلی۔
- آپریٹنگ مسئلہ کے لیے، عمل کی شرائط کے ساتھ موازنہ کشن، وزن، بحالی اور دباؤ کے ریکارڈ۔
- مطلوبہ جہتی، مواد اور علاج کی دستاویزات کے علاوہ کسی بھی پیداوار کے مقابلے کے لیے متفقہ بنیاد۔
اگر ڈرائنگ غائب ہے، تو نشان زد کریں کہ کیا معلوم ہے اور کیا ابھی بھی تعریف کی ضرورت ہے۔ مشین کی شناخت اور تصاویر ایک نقطہ آغاز ہیں، ہر اندرونی جہت کا متبادل نہیں۔ بغیر وضاحت کے پہنے ہوئے نمونے کی پیمائش کو بغیر کسی نئے حصے کی تفصیلات میں تبدیل نہ کریں۔
کے ذریعے پیکج بھیجیں۔EJS کا رابطہ صفحہ، کی شناختسکرو ٹپ اسمبلییا انفرادی ملاوٹ کے اجزاء کی ضرورت ہے۔ یہ انکوائری کو ایک ہی قطر کے والو کے لیے عام درخواست کے بجائے اصل تبدیلی پر مرکوز رکھتا ہے۔
8. اکثر پوچھے جانے والے سوالات
کیا چیک کی انگوٹھی مکمل نان ریٹرن والو ہے؟
عام طور پر نہیں جب انگوٹی کی قسم کے ڈیزائن کا حوالہ دیتے ہیں۔ انگوٹھی ریٹینر اور میٹنگ سیٹ کے ساتھ چلتی ہے۔ سپلائی کرنے والے بعض اوقات اسمبلی کے لیے وسیع تر نام استعمال کرتے ہیں۔ آئٹم نمبر اور شامل حصوں کی تصدیق کریں۔ بال چیک ڈیزائن ایک مختلف اختتامی عنصر کا استعمال کرتے ہیں، لہذا صرف "چیک رنگ" کے طور پر بیان کردہ آرڈر مبہم ہوسکتا ہے۔
کیا میں صرف انجیکشن مولڈنگ چیک کی انگوٹھی کو بدل سکتا ہوں؟
ممکنہ طور پر، اگر نئی انگوٹھی مطابقت رکھتی ہے اور ملن کے حصے قابل قبول رہتے ہیں۔ ریٹینر، سیٹ اور متعلقہ بیرل بور کو بھی چیک کریں۔ ایک درست نئی انگوٹھی خراب ملن کی سطح کو بحال نہیں کرتی ہے۔ اجزاء کی ڈرائنگ اور معائنہ کے نتائج کو متبادل گنجائش کا تعین کرنا چاہئے۔
کیا تالا لگانے والی انگوٹھی ہمیشہ بہتر مہر لگاتی ہے؟
نمبر۔ انٹر لاکنگ خصوصیات اس بات کی وضاحت کرتی ہیں کہ انگوٹھی سکرو کے ساتھ کس طرح گھومتی ہے، نہ کہ ضمانت شدہ سیلنگ نتیجہ۔ بندش کا رویہ، سیٹ کی حالت، بیرل فٹ اور پروسیسنگ کے حالات اب بھی اہم ہیں۔ لفظ "لاکنگ" سے کارکردگی کا اندازہ لگانے کے بجائے اصل ڈیزائن کا موازنہ کریں۔
کیا چار ٹکڑوں والی اسمبلی ہمیشہ تین ٹکڑوں والی اسمبلی سے بہتر ہے؟
نہیں، سامنے پہننے کا ایک الگ عنصر اجزاء اور دیکھ بھال کے اختیارات کو تبدیل کرتا ہے۔ یہ بہاؤ، بندش یا استحکام میں عالمگیر بہتری کو قائم نہیں کرتا ہے۔ مخصوص ڈیزائن، رال، ملن انٹرفیس اور متبادل مقصد کا اندازہ کریں.
انجیکشن مولڈنگ میں چیک رنگ کی جانچ کرتے وقت مجھے کیا ریکارڈ کرنا چاہئے؟
اسمبلی کی شناخت، ڈرائنگ پر نظرثانی، پیمائش کی پوزیشنیں اور حالات ریکارڈ کریں۔ پروڈکشن کے مشاہدات کے لیے، ایک مستقل کشن کی تعریف اور وزن کا طریقہ استعمال کریں، اور متعلقہ عمل کی ترتیبات کو محفوظ رکھیں۔ جہتی معائنہ اور عمل کی تکرار کے ثبوت کو الگ رکھیں تاکہ ایک دوسرے کے حق میں نہ رہے۔